한국어
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
정밀 정렬 솔루션을 위한 신뢰할 수 있는 R형 센터링 플레이트 제조업체
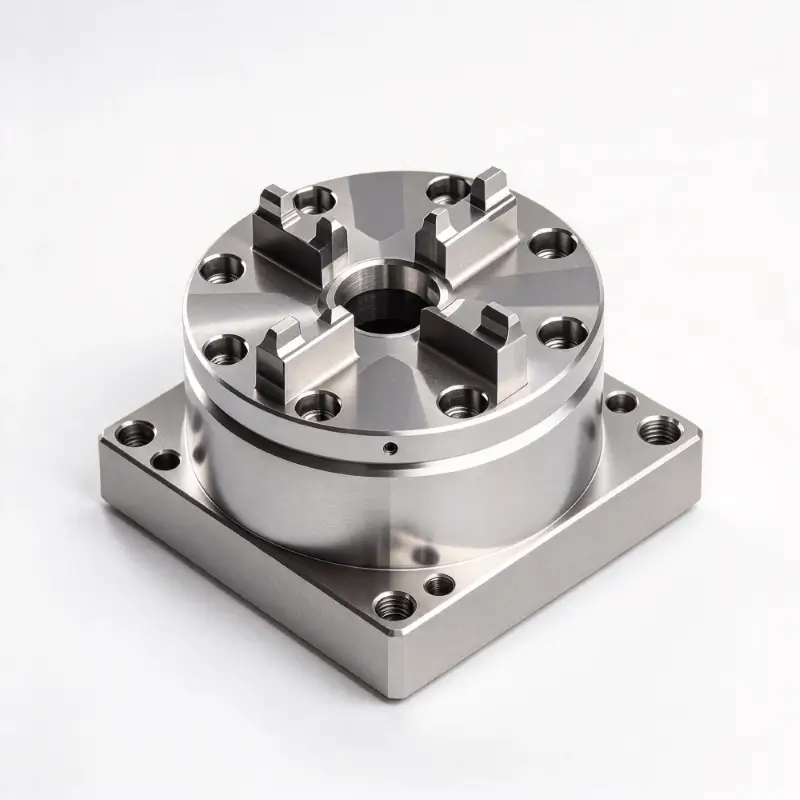
R-Type Centering Plates 전문 Fixture 생산업체로서,JW그립싱커 EDM 작업 테이블에서 다중 전극 레이아웃을 수행하는 금형 개발자, EDM 프로세스 계획자 및 고정 장치 조달 전문가를 위한 고평탄도 위치 결정 플레이트 및 제로 포인트 팔레트 인서트를 제조합니다. 각 플레이트는 응력 완화 어닐링 및 양면 정밀 연삭을 거쳐 엄격한 평행도 및 평탄도 공차를 유지하고 조밀한 다중 전극 설정을 위한 누적 위치 편차를 방지합니다. 이러한 데이텀 플레이트는 유전체 유체 탱크 내부에서 전극이나 교체 가능한 공작물을 교체할 때 좌표 불일치를 해결합니다. JWGRIP도 제공합니다R형 EDM 척싱커 EDM 및 와이어 컷 가공 워크플로우를 위한 완벽한 데이텀 전송 체인을 구축하는 와이어 EDM 워크홀딩 픽스쳐.
수많은 금형 제작 작업장에서는 개별 척 정확도에 중점을 두지만 여러 스테이션에 걸친 데이텀 전파를 간과합니다. 고정밀 척이라도 중간 연결 플레이트의 평탄도가 낮거나 위치 결정 구멍이 왜곡되면 누적된 오류를 제거할 수 없습니다. 작업자가 다중 캐비티 금형 가공을 위해 여러 개의 흑연 또는 구리 전극을 배열하면 센터링 플레이트의 작은 오류가 모든 스테이션에 걸쳐 쌓이게 됩니다. 누적 편차는 스파크 갭 균일성을 방해하고, 일관성 없는 캐비티 깊이를 생성하며, 여러 금형 노출 사이의 치수 일관성을 손상시킵니다. 시중에서 판매되는 많은 일반 어댑터 플레이트는 EDM 환경에 최적화되어 있지 않습니다. 유전체 유체에 장기간 담그면 표면 부식과 치수 드리프트가 발생하여 전극 위치 전체에 걸쳐 좌표 일관성이 점차 깨지는 경향이 있습니다.
다중 전극 EDM 설정을 위해 일반 어댑터 플레이트와 전용 데이텀 플레이트를 분리하는 중요한 기능적 특징은 무엇입니까?
일반 어댑터 플레이트는 대부분 건식 절단 CNC 밀링 조건에 맞게 설계되었습니다. 그들은 유전체 침지, 탄소 입자 오염 및 다중 스테이션 오류 축적을 설계 고려 사항으로 거의 고려하지 않습니다.
대조적으로, R형 센터링 플레이트는 싱커 EDM의 다중 전극 레이아웃 시나리오를 위해 특별히 제작되었습니다.
R형 70x70 EDM 센터링 플레이트는 소형 정밀 금형 인서트를 위한 컴팩트한 다중 전극 배열에 적합합니다.
R형 54x54 EDM 센터링 플레이트는 장착 공간이 극도로 제한된 좁은 공간 설치에 적합합니다. 75mm EDM 제로 포인트 센터링 플레이트는 중간 크기 전극의 적재 용량을 확장하는 반면, 제로 포인트 워크홀딩용 R형 156mm EDM 팔레트는 고강도 다중 전극 그룹을 위한 더 큰 형식의 데이텀 캐리어를 제공합니다.
부식 방지 표면 처리는 유전체 유체의 화학적 침식을 방지합니다. 정밀 가공된 위치 지정 개구부는 플레이트가 베이스 척에 장착될 때마다 반복 가능한 정렬을 보장합니다. 신뢰할 수 있는 중간 데이텀 미디어를 통해 각 전극 스테이션은 교차 간섭 없이 독립적인 좌표 값을 유지하여 다중 캐비티 금형 생산 시 누적 오프셋을 방지합니다.
누적 데이텀 오류를 어떻게 제거할 수 있습니까?
복잡한 다중 캐비티 금형의 경우 모든 캐비티 세부 사항을 마무리하려면 수십 개의 전극이 필요합니다. EDM 탱크 내부의 각 전극에 대한 좌표 참조를 재설정하면 기계 런타임이 많이 낭비됩니다. R형 센터링 플레이트를 사용하면 작업자는 EDM 기계 외부의 외부 교정 벤치에서 전극 그룹화, 레이아웃 계획 및 측정 조정을 완료할 수 있습니다. 여러 전극을 일괄적으로 센터링 플레이트 또는 팔레트에 미리 장착할 수 있으며, 조립된 전체 장치는 단일 설치 단계로 R형 EDM 척에 고정됩니다.
이 접근 방식은 거의 모든 측정 및 설정 작업을 귀중한 기계 시간에서 벗어나게 합니다. 작업장에서 다양한 장비에 걸쳐 고정 장치 순환을 실현하려는 경우 이러한 데이텀 플레이트는 Quick Change Workholding System의 모듈과 협력하여 측정 스테이션, 싱커 EDM 기계 및 보조 검사 플랫폼 간에 통합 좌표 데이텀을 전송할 수 있습니다. 이 작업 모드는 반복되는 좌표 설정을 줄이고 여러 개의 독립적인 클램핑 작업으로 인해 발생하는 오류 누적을 효과적으로 억제합니다.
핵심 제품 하이라이트
양면 정밀 연삭과 응력 완화 처리로 초저 평탄도와 평행도를 유지하여 다단계 누적 위치 편차를 억제합니다.
54×54,70×70,75mm 및 156mm 팔레트를 포함한 다차원 사양은 소형 인서트, 조밀한 다중 전극 레이아웃 및 고부하 전극 조합에 적합합니다.
특수 부식 방지 표면 처리는 장기간의 유전체 유체 침수를 견디고, EDM 작업 탱크 내부의 부식 및 표면 치수 변화를 지연시킵니다.
표준화된 위치 지정 인터페이스는 기존 R-Type 시리즈 척, 홀더 및 보조 교정 구성 요소와의 원활한 호환성을 보장합니다.
제품 모듈 개요
JW그립 데이텀 전송 제품 포트폴리오는 다양한 다중 전극 레이아웃 요구 사항을 충족하기 위해 소형 센터링 플레이트부터 대형 대형 팔레트까지 포괄합니다.
R-Type 54x54 EDM 센터링 플레이트는 좁은 설치 공간을 위해 설계되었으며 작은 정밀 몰드 인서트의 콤팩트한 다중 전극 배열에 적합합니다. R-Type 70x70 EDM 센터링 플레이트는 주류 중소형 멀티 캐비티 금형에 널리 채택됩니다. 75mm EDM 제로 포인트 센터링 플레이트는 중간 규모 전극 그룹을 위한 확장된 로딩 영역을 제공합니다. 제로 포인트 워크홀딩용 R형 156mm EDM 팔레트는 무거운 전극 또는 다중 인서트 결합 클램핑을 위한 대형 운반 플랫폼 역할을 합니다. 이러한 모든 하드웨어 장치는 R-Type EDM Workholding System 에코시스템에 속합니다. 작업장에서 금형 부품에 대한 후속 와이어 절단 처리를 완료해야 하는 경우 Wire EDM Workholding Fixtures의 일치하는 툴링을 도입하여 다양한 처리 단계에서 동일한 기준 참조를 계속 사용할 수 있습니다.
일반적인 애플리케이션 시나리오
이러한 데이텀 전송 플레이트 및 팔레트는 다중 캐비티 플라스틱 사출 금형 제조, 정밀 커넥터 금형 생산, 의료용 임플란트 금형 처리 및 배치 전극 그룹 준비 작업 흐름에 폭넓게 적용됩니다. 이는 다중 캐비티 동시 가공, 그룹화된 전극 처리 및 모듈형 인서트 클램핑을 위한 싱커 EDM 장비에 적합합니다. 레거시 EDM 워크스테이션을 개조하든 새로운 모듈식 금형 제작 셀을 구축하든, 적절하게 선택된 센터링 플레이트는 다중 전극 좌표 일관성을 안정화하고 누적 데이텀 이동으로 인한 결함 부품을 줄입니다. 이러한 구성요소는 가전제품 금형 공장, 정밀 커넥터 툴링 공장 및 대량 다중 캐비티 금형 프로젝트를 수행하는 기업에서 많이 사용됩니다.
실용적인 선택 원칙
먼저 각 그룹의 전극 총 수량과 외형 치수를 계산한 후 실제 테이블 설치 공간에 따라 플레이트 크기를 선택합니다. 콤팩트 인서트 밀도 레이아웃은 R형 54x54 EDM 센터링 플레이트 또는 R형 70x70 EDM 센터링 플레이트와 같은 더 작은 크기의 플레이트를 선택합니다. 중대형 전극 그룹 또는 결합된 다중 인서트 클램핑은 제로 포인트 워크홀딩을 위해 75mm EDM 제로 포인트 센터링 플레이트 또는 R 유형 156mm EDM 팔레트를 채택할 수 있습니다.
둘째, 기존 베이스 척과의 인터페이스 일치 요구 사항을 확인하십시오. 전극 총 중량에 주의하십시오. 고하중 시나리오에는 내하중 용량이 더 높은 팔레트가 필요합니다. 외부 측정 플랫폼과 데이텀을 공유하려면 사전에 Quick Change 워크홀딩 시스템 모듈과의 호환성을 확인하십시오. 크기 조합 또는 부하 용량 일치에 대해 혼란스러울 경우 JWGRIP 공식 치수 데이터시트를 참조하여 전극 레이아웃 도면 및 부하 매개변수를 기반으로 적합한 부품 번호를 필터링할 수 있습니다.
이용안내
탄소 잔류물, 흑연 분말 및 유전체 슬러지는 연속 EDM 생산 중에 플레이트 위치 지정 표면과 위치 지정 구멍에 축적됩니다. 평평한 기준면을 부드럽고 정기적으로 청소하고 보어를 찾는 것은 원래 데이텀 정확도를 유지하는 데 중요합니다. 연삭 마감된 기준면에 심한 충격, 긁힘 또는 기계적 충격을 가하지 마십시오. 표면 압입으로 인해 영구적으로 복구할 수 없는 데이텀 오류가 발생합니다. 청소 후에는 플레이트를 닦아서 건조시키고 부식 방지 코팅을 적용하십시오. 특히 장기간 기계 탱크 외부에 보관된 장치의 경우 더욱 그렇습니다.
고부하 다중 전극 조건에서 작동하는 플레이트의 평탄도 및 위치 결정 구멍 상태를 정기적으로 검사하십시오. 눈에 띄게 패인 자국이나 부식 구멍이 있는 구성 요소를 시기적절하게 폐기합니다. 표준화된 작동 습관에 따라 데이텀 무결성을 보호하고 다중 전극 좌표 일관성을 유지하며 다중 캐비티 금형 대량 생산을 위한 불량률을 낮춥니다.
- View as

영점 워크홀딩을 위한 R형 156mm EDM 팔레트
고정밀 EDM 워크홀딩 하드웨어를 위한 입증된 ODM 솔루션을 제공하는 경험이 풍부한 공급업체인 JWGRIP은 중대형 금형 제작 공장의 싱커 EDM 교차 공정 전송을 위한 주요 구매 구성 요소인 제로 포인트 워크홀딩용 견고한 구조의 R형 156mm EDM 팔레트를 제공합니다. 응력이 완화된 프리하든 합금강으로 제작되어 다주기 열 안정화, R형 천이 홈 가공 및 전면 초정밀 연삭을 거칩니다. 튀는 EDM 탱크 환경을 위한 칩 전환 배수 아키텍처를 갖춘 독특한 R형 응력 해제 홈은 반복되는 영점 잠금-잠금 해제 주기에서 높은 국부 응력을 분산시키고 장시간 주기 작동 후 위치 기준면 미세 변형을 억제합니다.
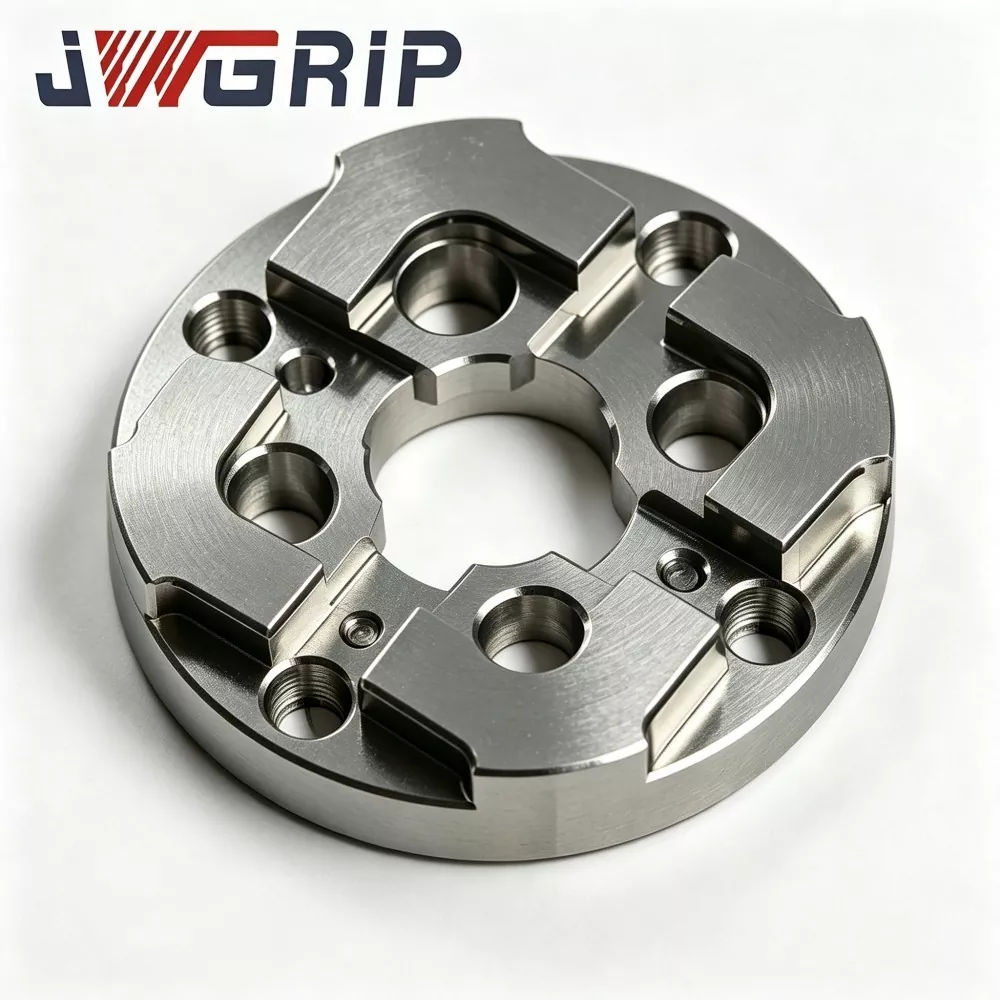
75mm EDM 제로 포인트 센터링 플레이트
JWGRIP은 중국의 75mm EDM 제로 포인트 센터링 플레이트 전문 제조업체 및 공급업체로 전 세계 중대형 금형 제작 작업장에 공장 직접 공급 및 맞춤형 구조 조정을 제공합니다. 싱커 EDM 영점 고정 장치 시스템용으로 특별히 개발된 안정성이 뛰어난 통합 데이텀 위치 지정 고정 장치입니다. 강화된 변형 방지 구조와 고정밀 영점 매칭 벤치마크를 하나의 장치에 통합하여 잦은 금형 인서트 교체 및 다전극 일괄 가공 시 빠른 데이텀 복원을 실현합니다.
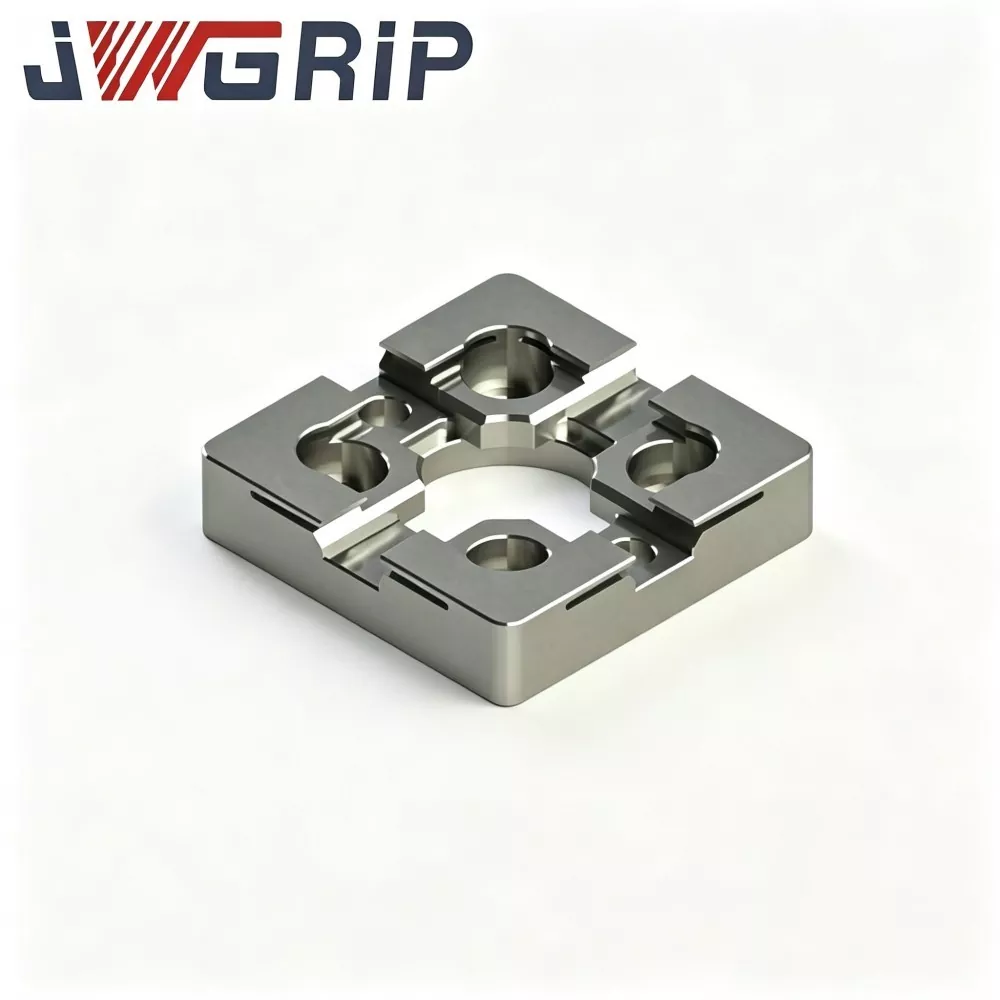
R형 54x54 EDM 센터링 플레이트
JWGRIP은 중국의 R-Type 54x54 EDM 센터링 플레이트 전문 제조업체이자 공급업체입니다. 표준 사양은 완전 재고로 확보되어 있으며 소형 EDM 기계 및 정밀 금형 작업장 프로젝트를 위한 글로벌 대량 주문을 지원합니다. 소형 싱커 EDM 장비, 미니 전극 지그 및 다중 캐비티 정밀 금형 가공 시나리오를 위해 특별히 설계된 내마모성 고정밀 통합 포지셔닝 벤치마크 픽스처입니다. 최적화된 R형 전환 위치 지정 숄더 구조와 열적으로 안정적인 기계적 성능을 단일 장치에 통합하여 기존 직각 소형 센터링 플레이트의 쉬운 압출 마모 및 코너 치핑 결함을 제거합니다.
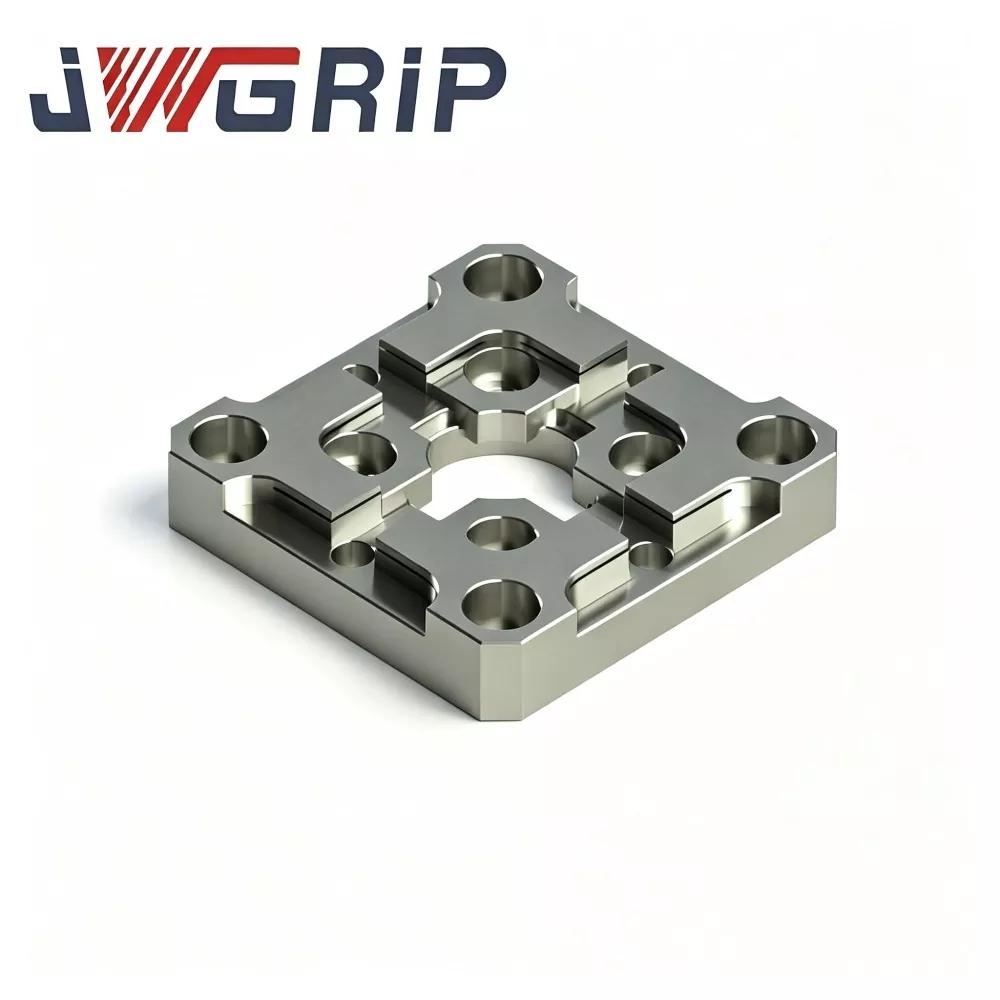
R형 70x70 EDM 센터링 플레이트
JWGRIP은 중국의 R-Type 70x70 EDM 센터링 플레이트 전문 제조업체 및 공급업체로, 다양한 EDM 고정 장치 레이아웃 요구 사항을 충족하기 위해 공장 직접 배송 및 맞춤형 구조 수정을 제공합니다. 신속한 센터링 및 반복적인 전극 위치 지정 작업에 중점을 둔 싱커 EDM 금형 제작 작업장에 특별히 최적화된 고정밀 통합 전극 위치 지정 벤치마크 고정 장치입니다. 응력 분산형 R형 내부 챔퍼 천이 구조와 매우 안정적인 벤치마크 포지셔닝 성능을 단일 소형 장치에 통합하여 기존 플랫 센터링 플레이트의 날카로운 모서리 마모 및 기준 드리프트 결함을 효과적으로 해결합니다.
JWGRIP은 중국의 전문 R형 센터링 플레이트 제조업체 및 공급업체입니다. 우리는 우리 공장에서 경쟁력있는 가격으로 고품질의 제품을 도매하는 것을 따뜻하게 환영합니다.
뉴스 추천